
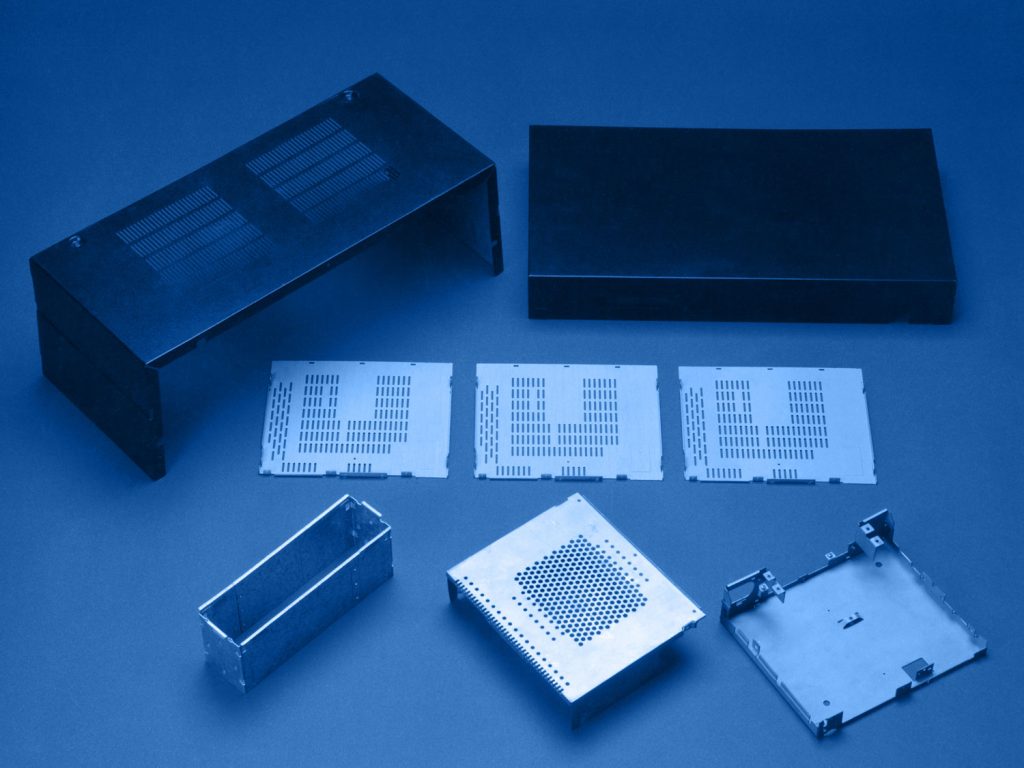
Van coil tot eindstuk
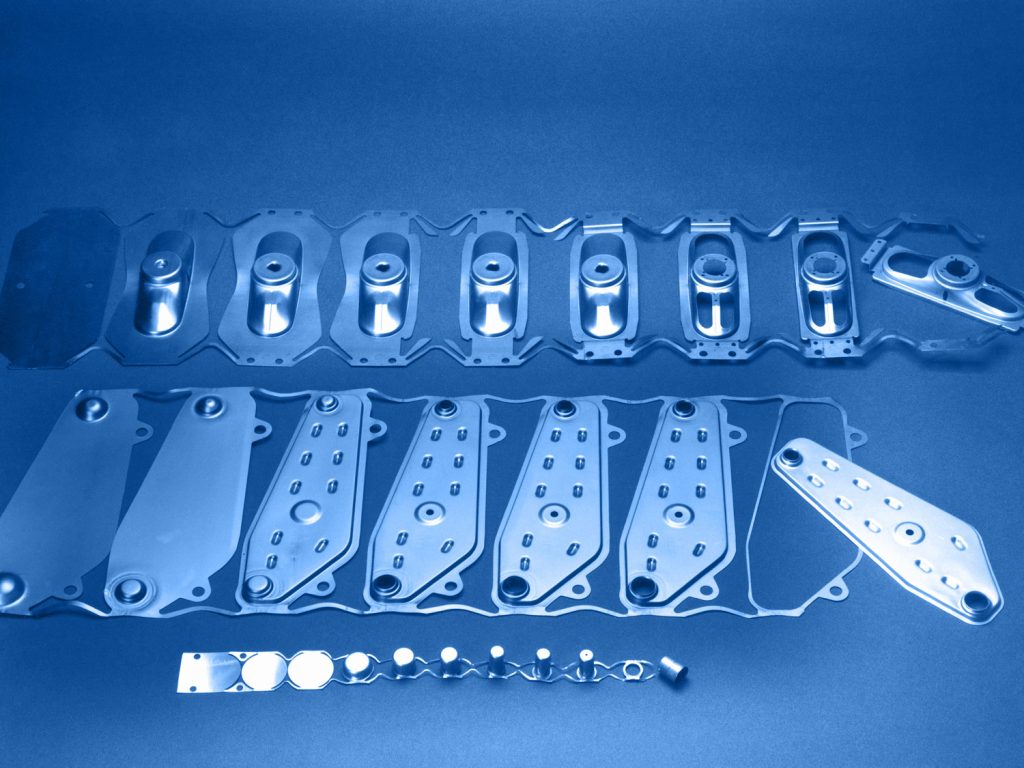
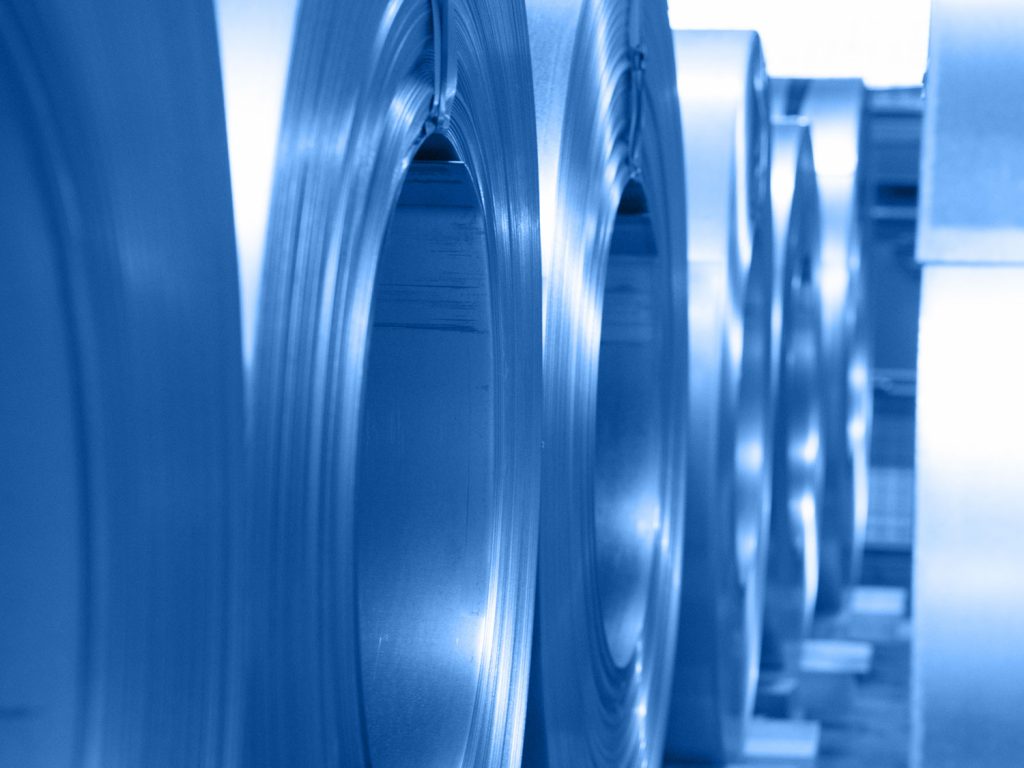
We starten bij voorkeur vanaf coil. Het bandmateriaal, tot 1300 mm breed, wordt automatisch gericht en in de pers of het volggereedschap gevoerd. Elke persslag voert een of meer bewerkingen uit: snijden, ponsen, buigen, dieptrekken of kalibreren. Aan het einde van het gereedschap valt een afgewerkt onderdeel.
Werken vanaf coil heeft duidelijke voordelen. Er is minder handling, de materiaalbenutting is beter te sturen en de cyclus is sneller en stabieler dan bij werken met losse platen. Bij grote series maakt dat een aanzienlijk verschil in kostprijs per stuk.
Volggereedschappen tot 3000 mm
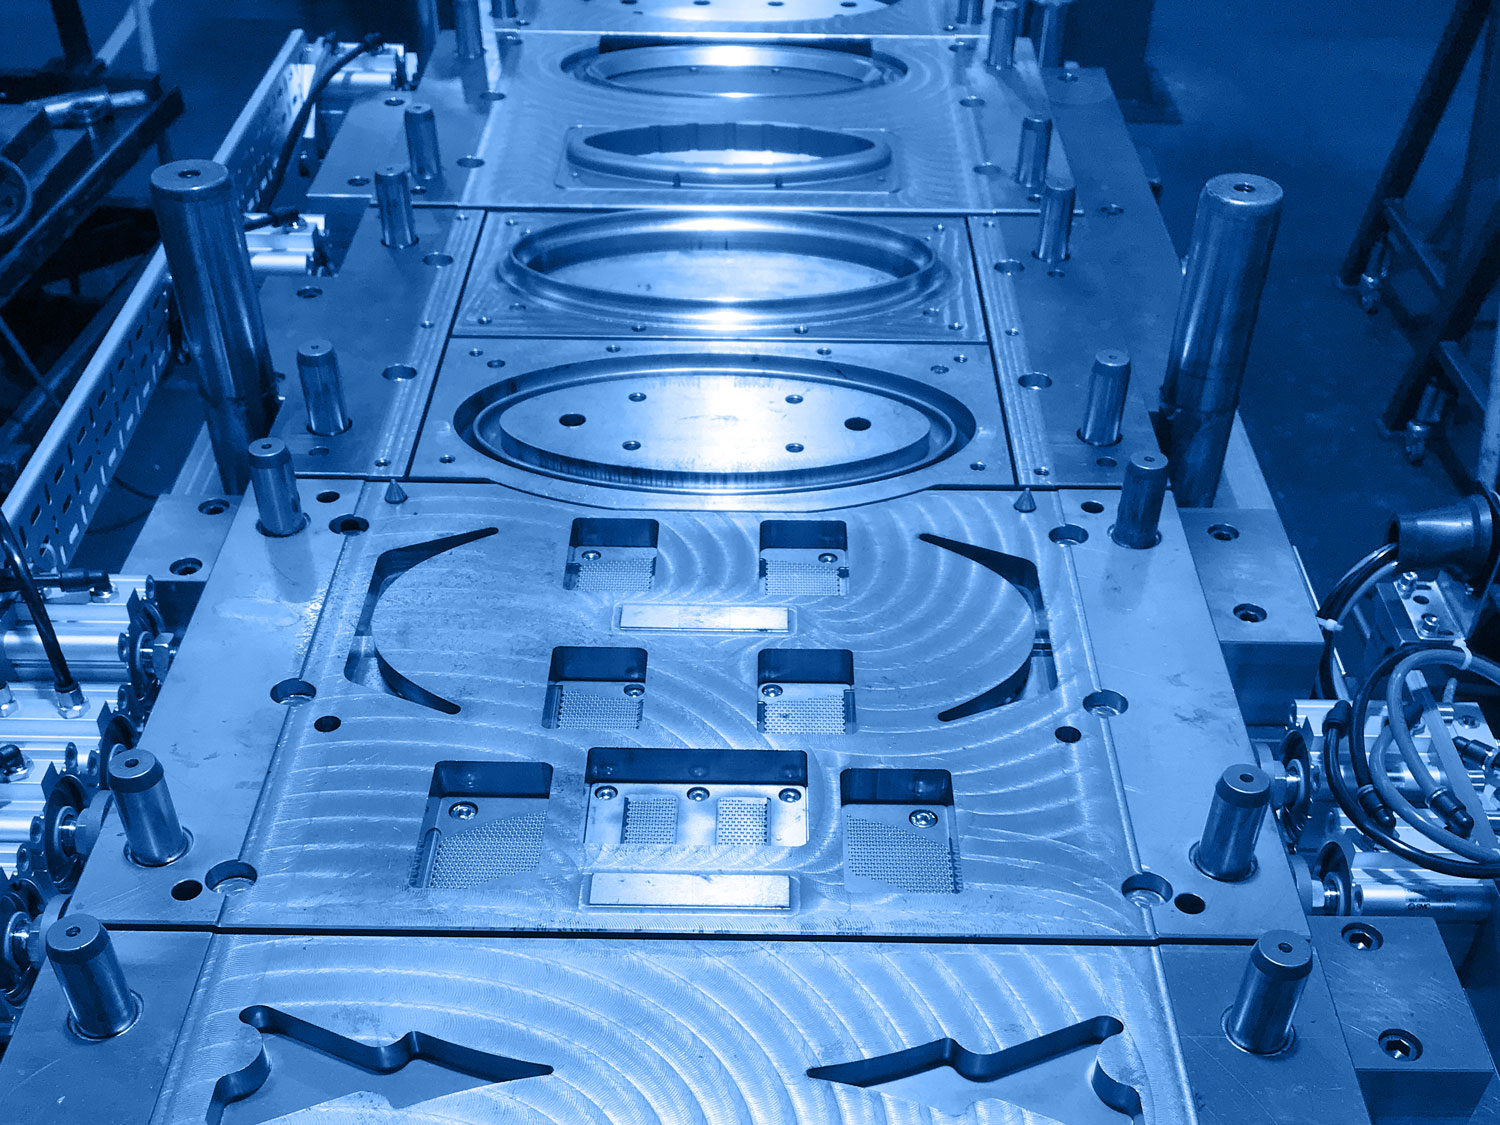
Een volggereedschap combineert een reeks bewerkingen in één matrijs. De band schuift bij elke slag een stap op, tot het onderdeel volledig gevormd is. Hoe complexer het stuk, hoe meer stations het gereedschap telt, en hoe langer het wordt. Wij bouwen en draaien volggereedschappen tot 3000 mm lang.
Daarbij integreren we steeds vaker bewerkingen die klassiek na het persen gebeurden, zoals tappen en clinchen. Het onderdeel komt dan met schroefdraad of verbonden componenten uit de pers, zonder extra handelingen achteraf.
Dieptrekken, onze specialiteit
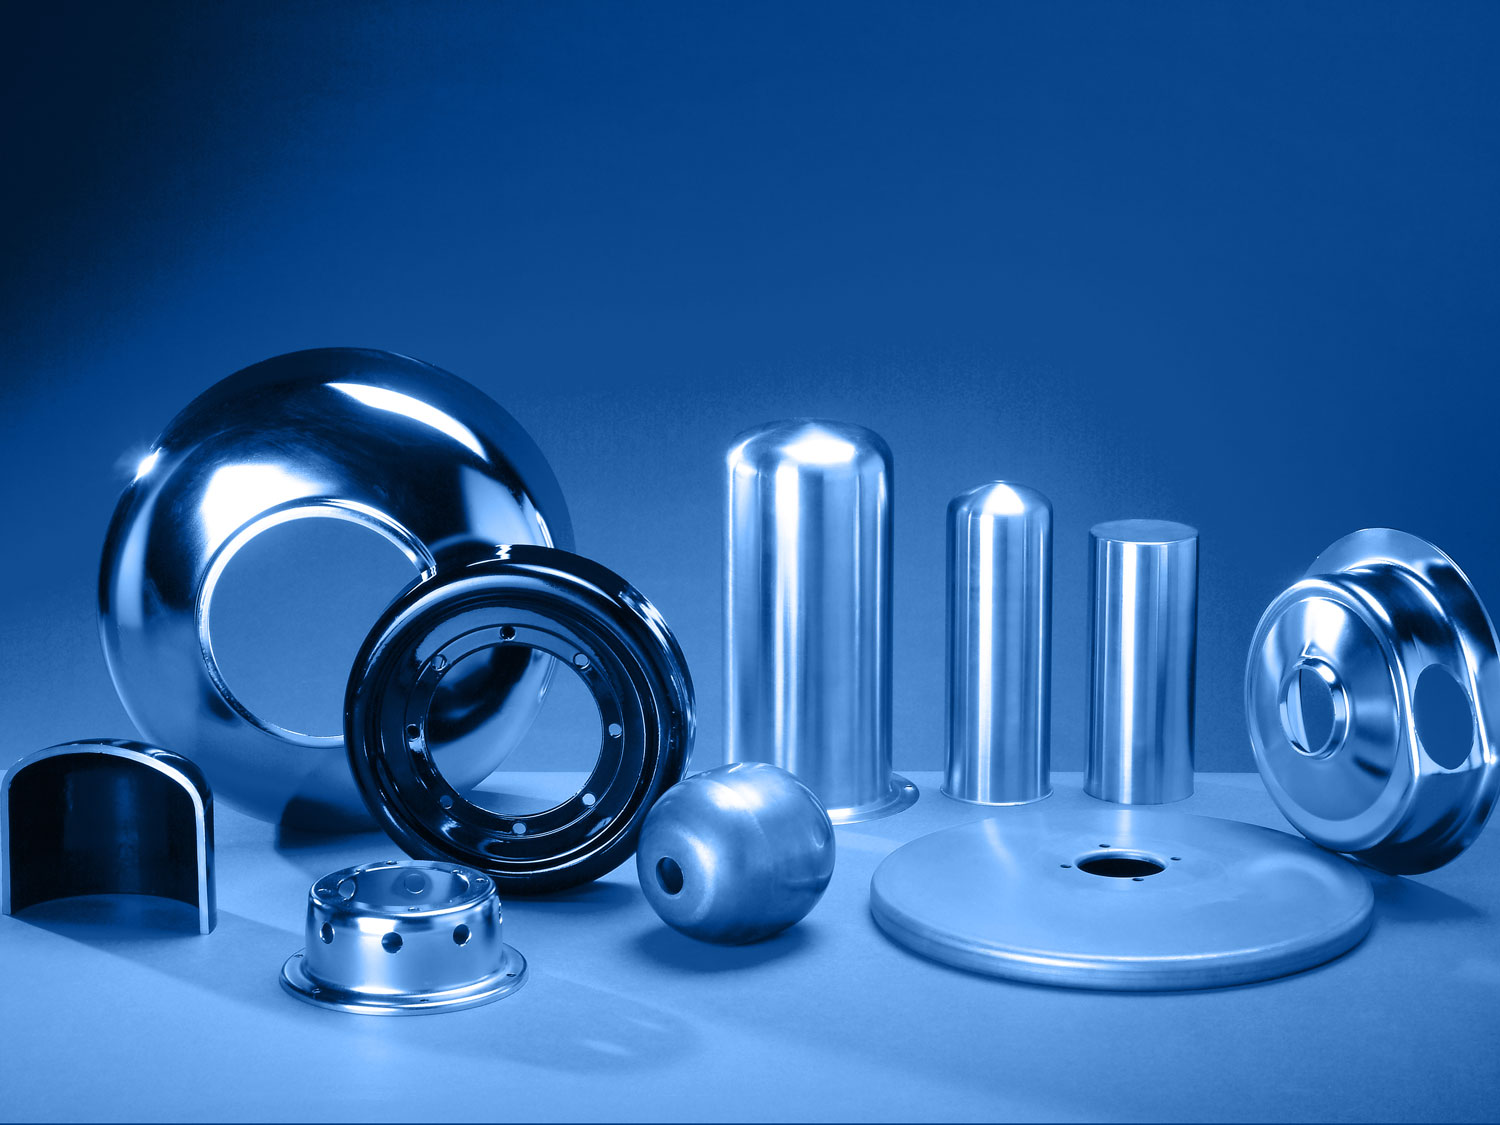
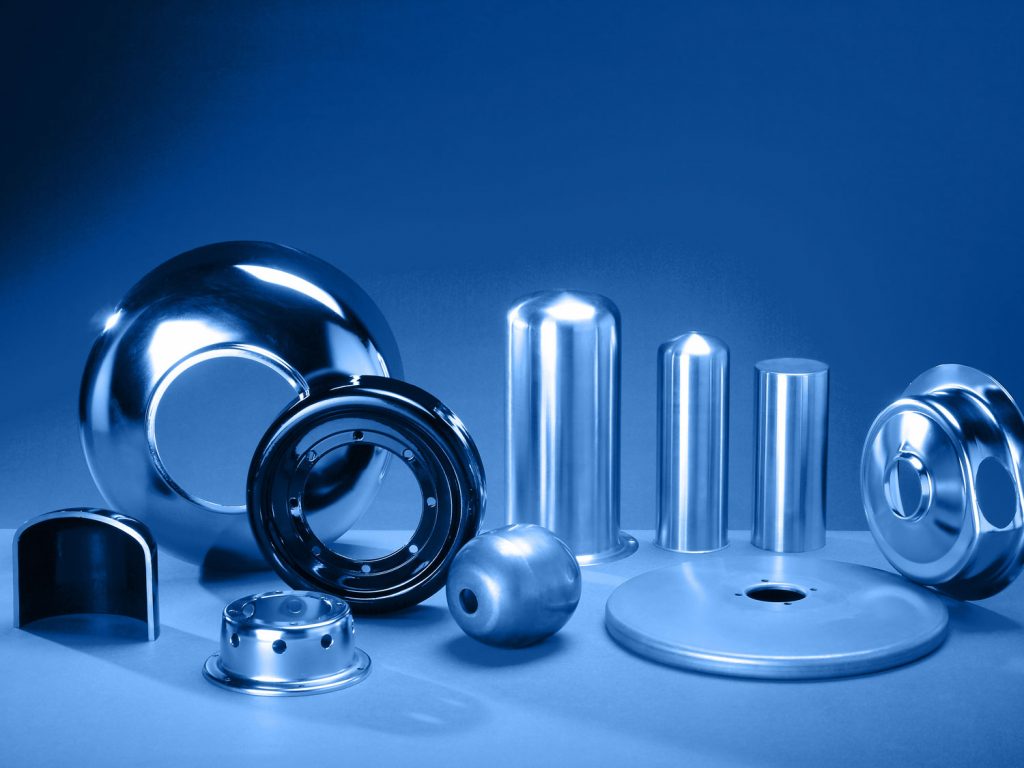
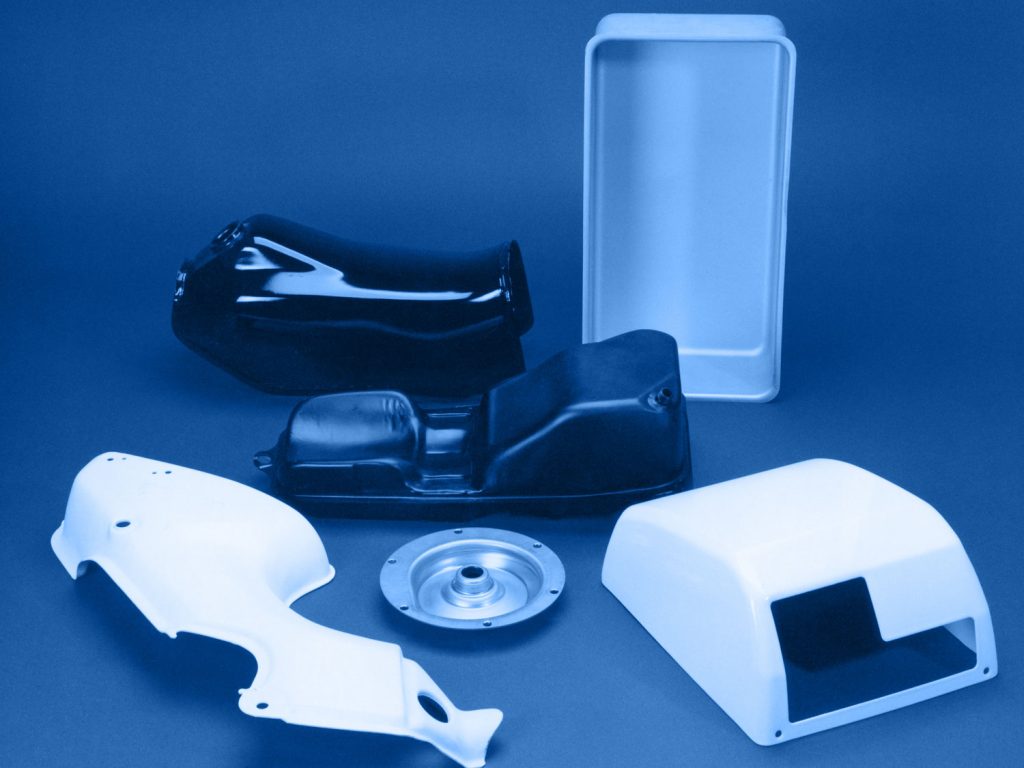
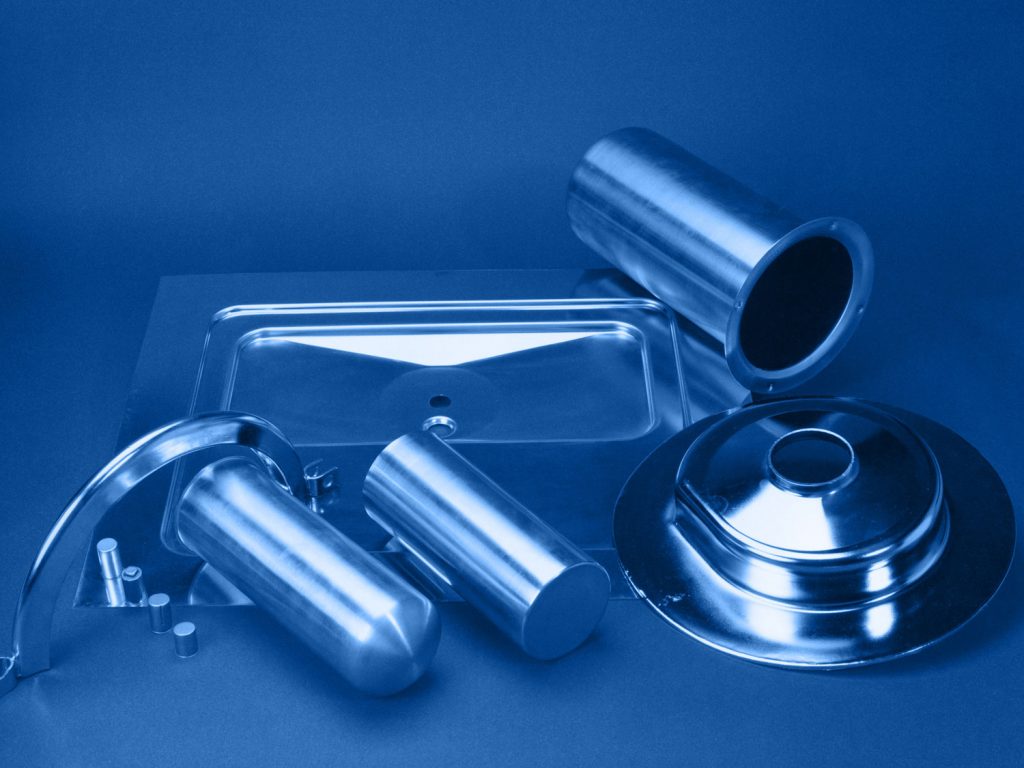
Dieptrekken is het vervormen van een vlakke plaat of schijf tot een holle vorm, zoals een kom, een huis of de schaal van een drukvat. Het materiaal wordt daarbij over een stempel getrokken en uitgerekt, zonder dat het mag scheuren of plooien. Dat vraagt kennis van materiaalgedrag, smering, trekverhouding en gereedschapsgeometrie.
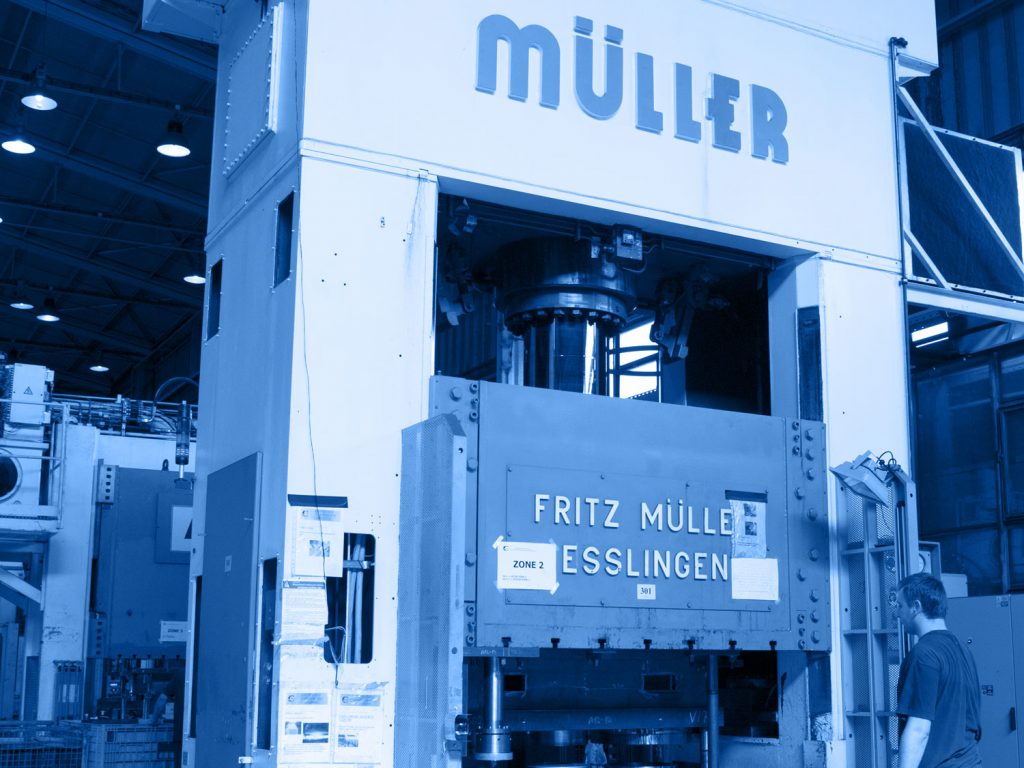
Culobel is sinds de jaren 1940 in dieptrekwerk gespecialiseerd, toen de fabriek schroefhulzen voor lampen maakte. Vandaag vervormen onze hydraulische persen vlakke banden en schijven tot 10 mm dik volautomatisch. Met de SMG-pers van 1000 ton gaan we tot 14 mm. Ons dieptrekwerk vindt zijn weg tot ver buiten Europa.
Materialen en diktes
We verwerken een breed gamma aan materialen: roestvast staal zoals RVS 304, 316L, 316 Ti, 310, 321 en 430, koudgewalst en warmgewalst staal zoals DC01 tot DC06, S235JRG2, QStE380, DD11 en DD13, verzinkt staal, hooggelegeerd staal zoals HX240LAD en HX380LAD, en aluminium zoals Al 99,5 en AlMg3.
De verwerkbare diktes gaan van 0,5 tot 12 mm. Elk materiaal gedraagt zich anders in de pers: inox verhardt sterker bij vervorming, aluminium is gevoeliger voor krassen en scheuren, hoogsterktestaal vraagt meer perskracht en veert meer terug. Onze ervaring met al die materialen vertaalt zich in gereedschappen die er rekening mee houden.
Automatisering en robots
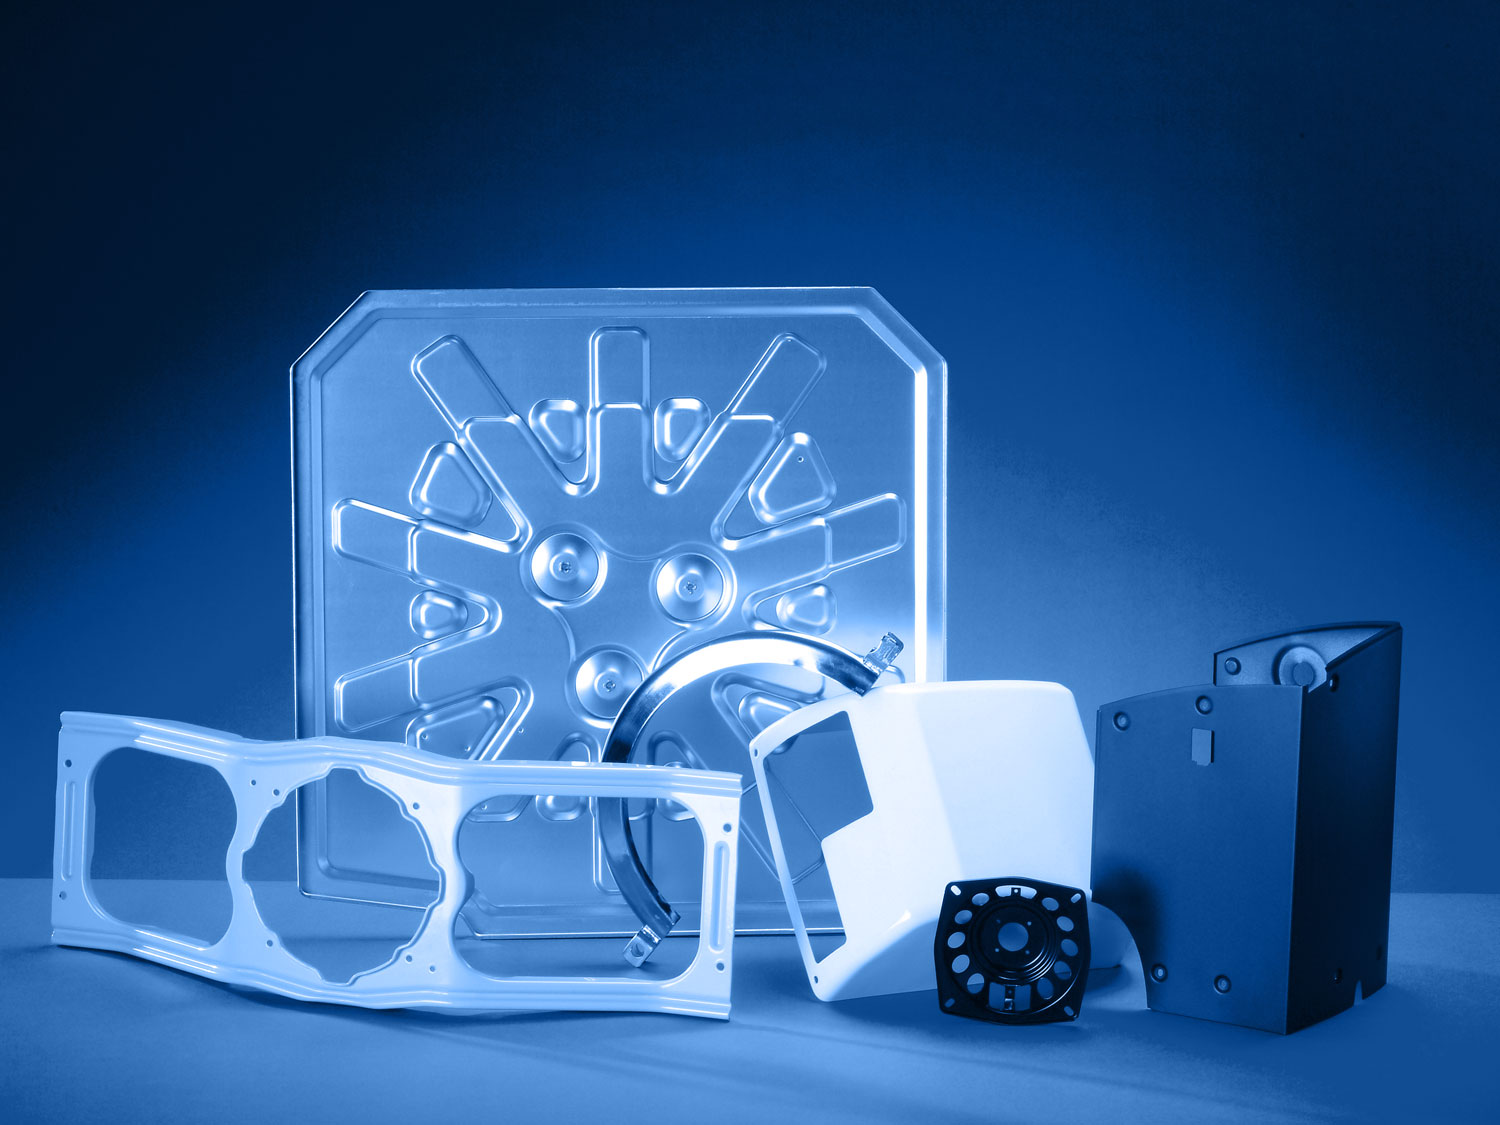
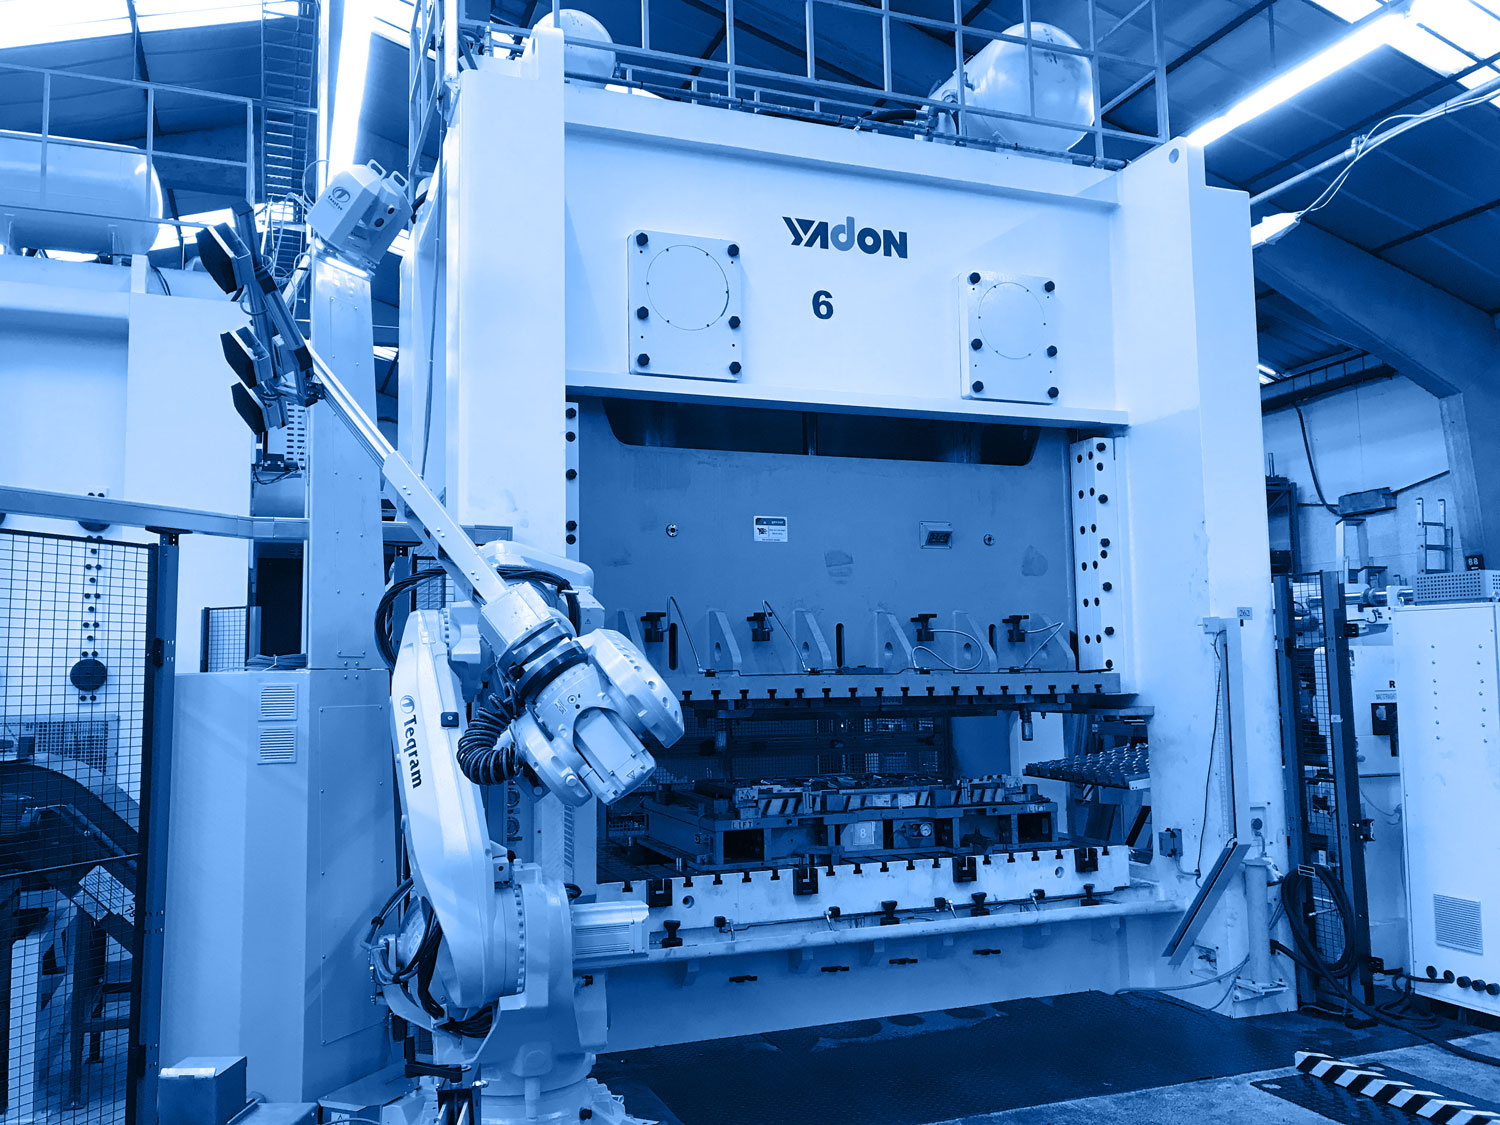
Onze persen zijn uitgerust met automatische doorvoersystemen, en waar nodig met robots. Op de automatische persstraat met drie mechanische persen van 630 ton neemt telkens een robot het plaatwerk van de ene pers naar de volgende. Zo verwerken we grote en zware stukken, zoals bodemplaten, veilig en met een constant ritme.
Automatisering is voor ons geen doel op zich, maar een manier om herhaalbare kwaliteit te leveren en onze mensen te laten werken aan wat echt vakmanschap vraagt: omstellen, bijsturen en verbeteren.
Afwerking
Geperste onderdelen kunnen we verder afwerken met KTL of poederlak. In onze Tsjechische vestiging beschikken we over een eigen voorbehandelings- en poederlaklijn. Zo krijgt u een onderdeel dat klaar is voor montage.